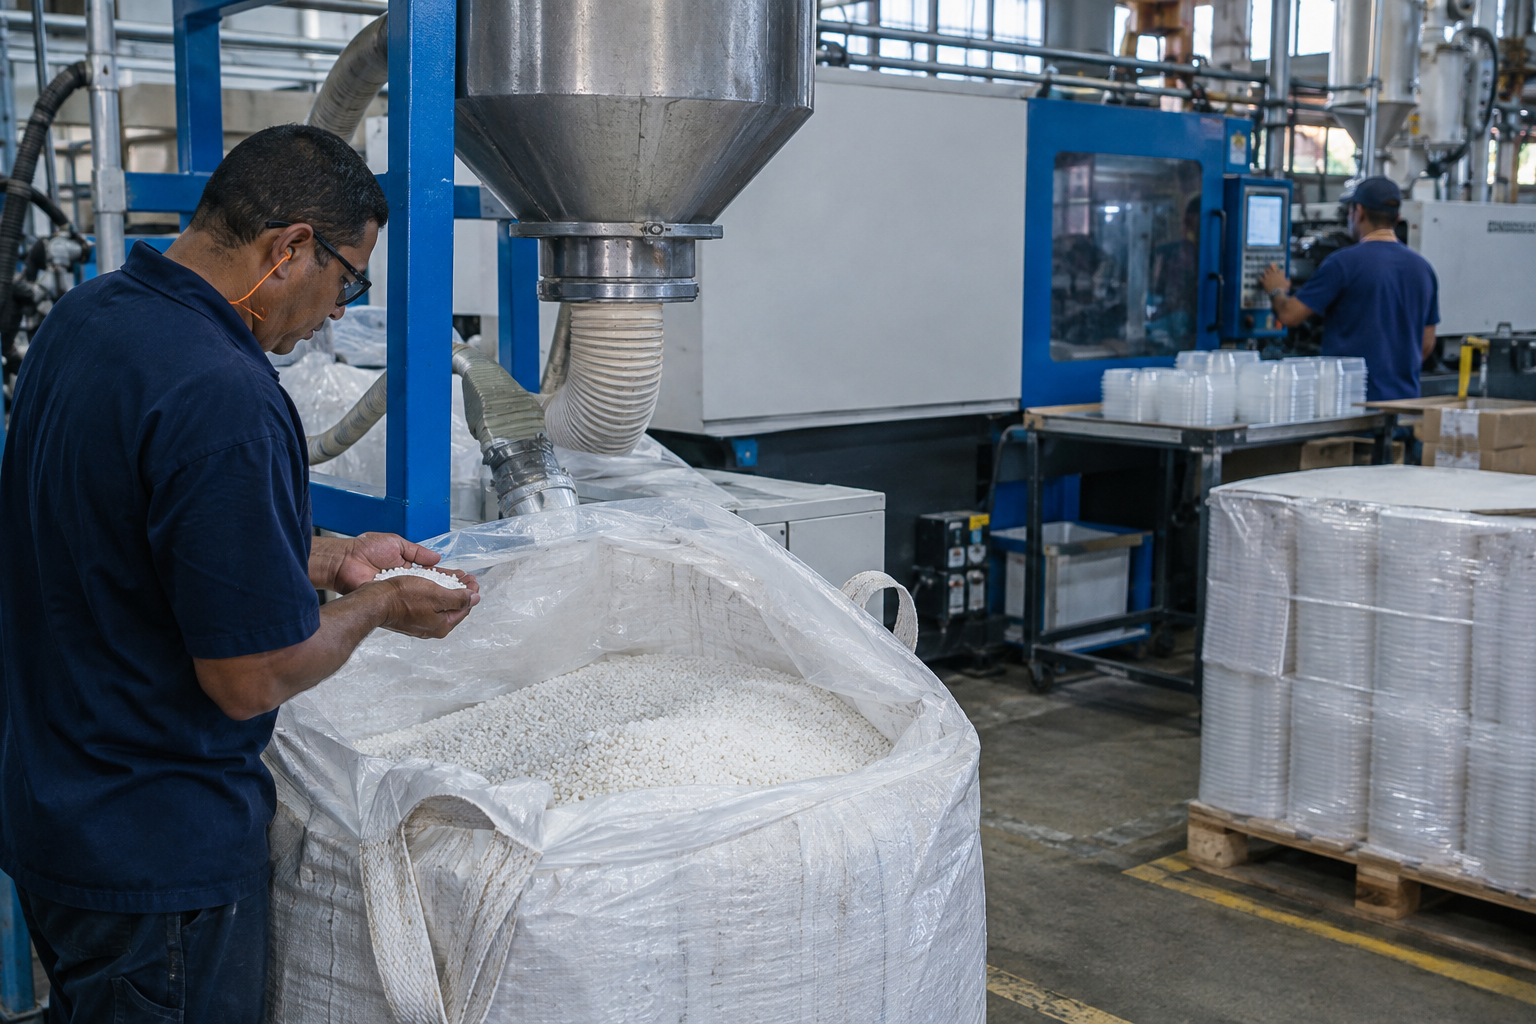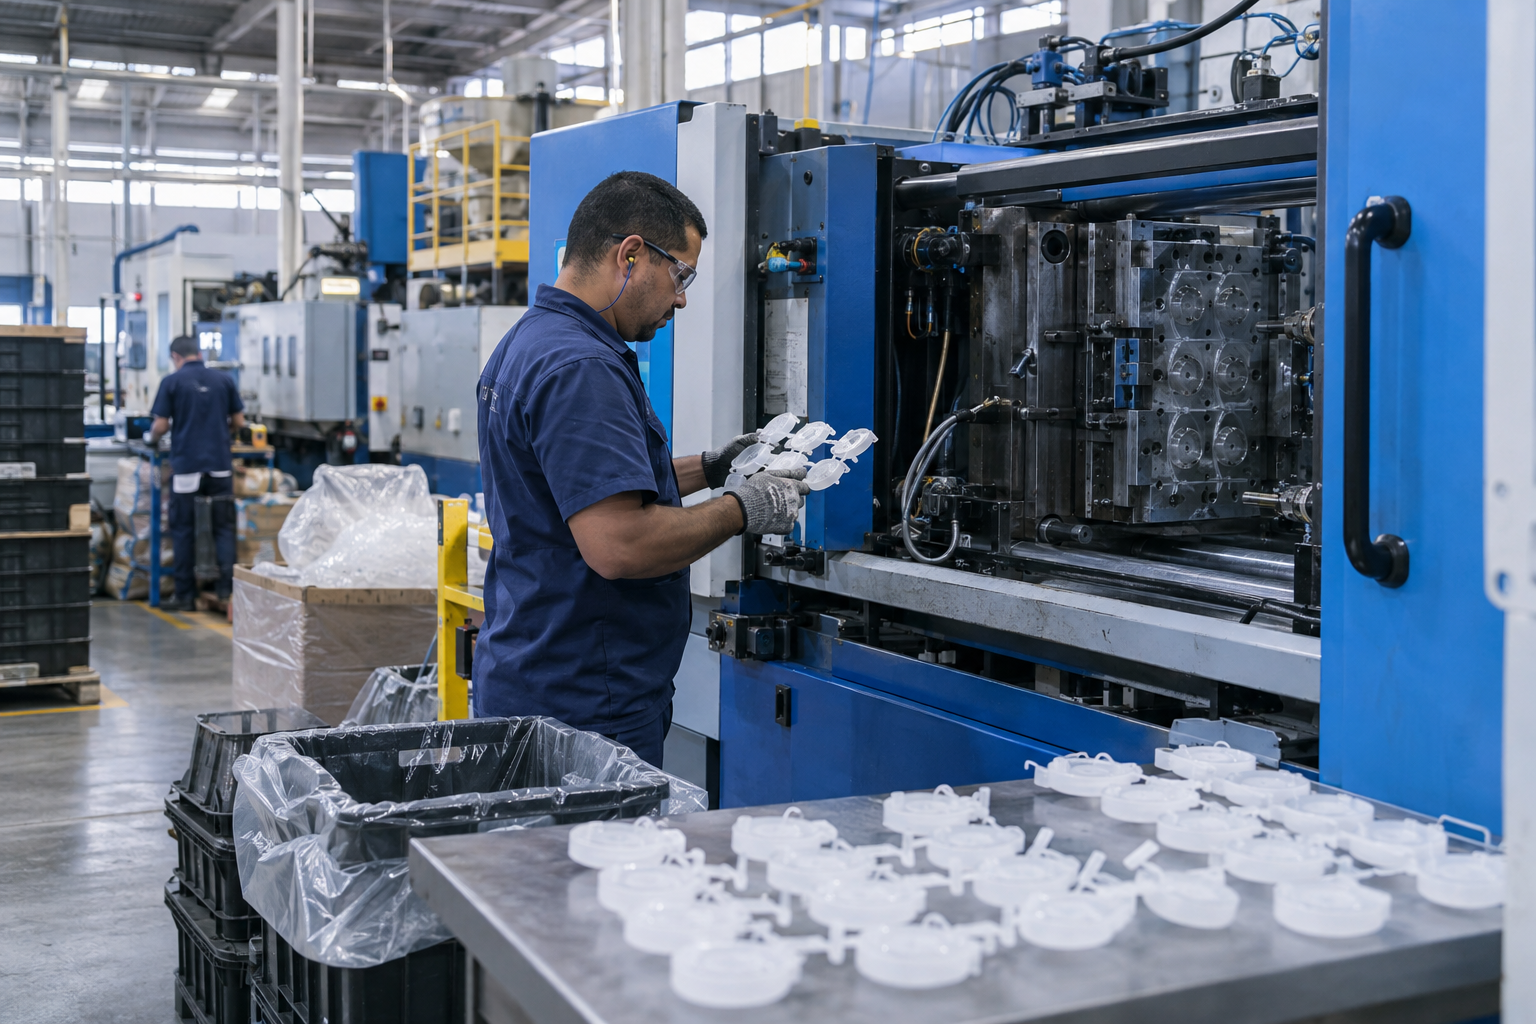
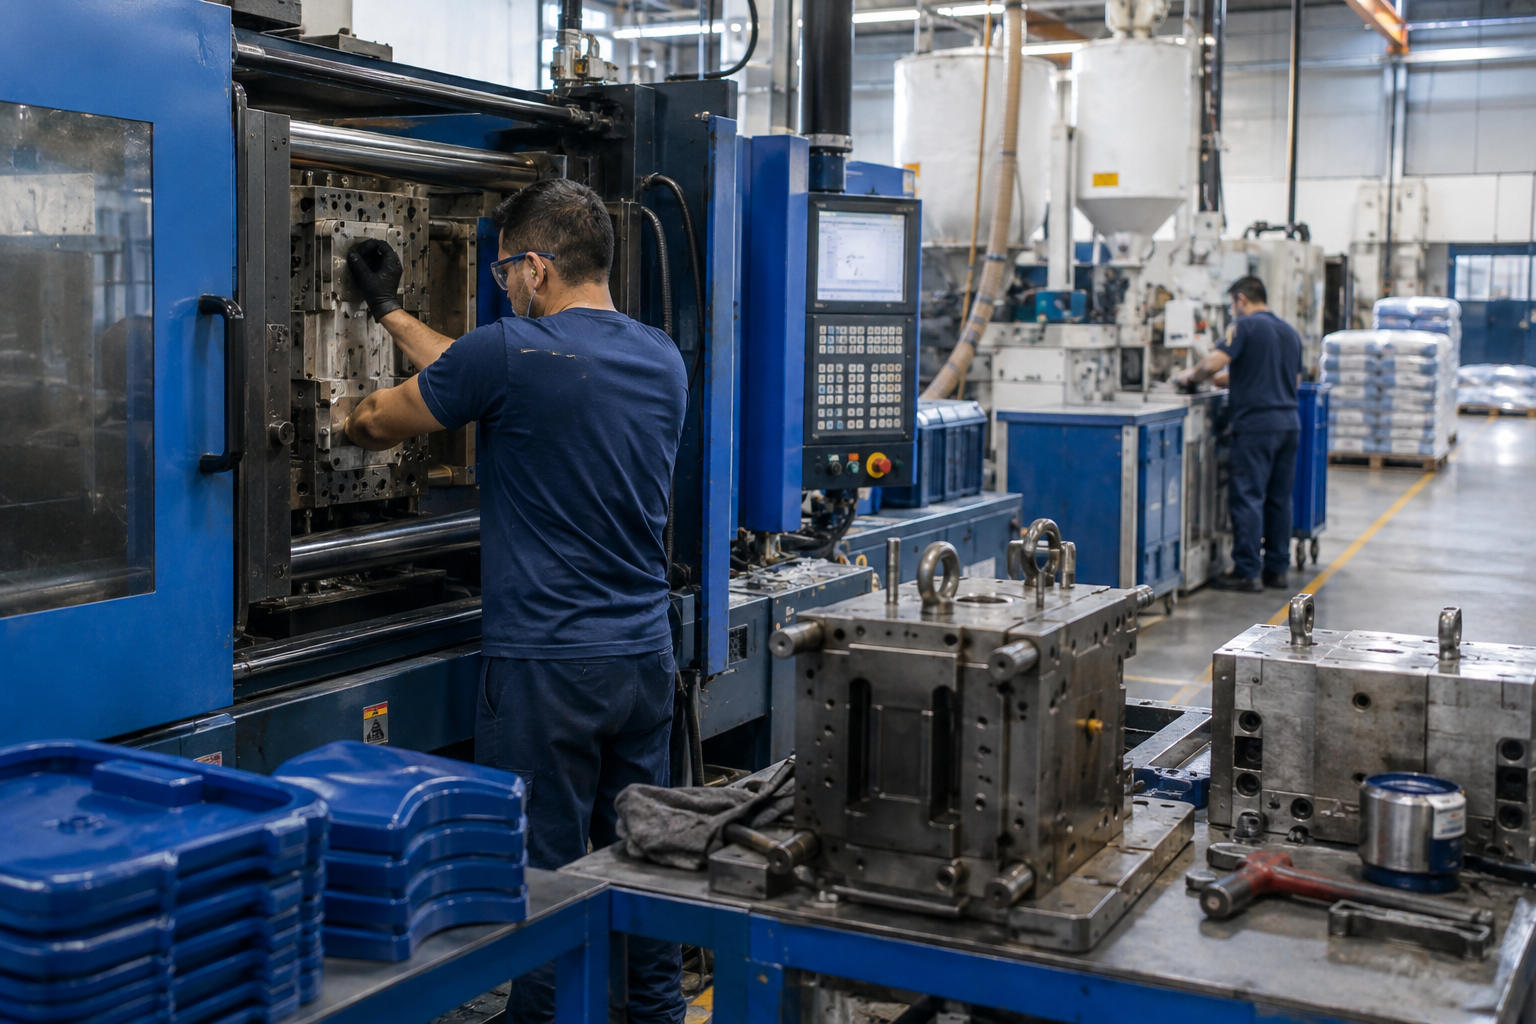
A injetora acaba de estabilizar a produção de tampas pretas quando chega uma mudança na programação: o próximo lote será branco. Enquanto o operador inicia a limpeza, o preparador descobre que o molde seguinte ainda precisa de manutenção. A máquina fica parada, a purga consome material e o pedido urgente continua esperando.
Esse cenário mostra por que sequenciamento de produção na injeção plástica não é apenas colocar pedidos em ordem de entrega. Cada decisão altera o trabalho necessário para preparar máquina, material e ferramental. Uma fila aparentemente correta no PCP pode gerar horas improdutivas no chão de fábrica.
Para reduzir o tempo de setup, é preciso organizar as transições entre ordens de produção sem comprometer qualidade, segurança ou prazo. O caminho começa por entender quais mudanças realmente custam mais.
O que o sequenciamento precisa considerar?
Sequenciar significa definir em qual máquina e em que ordem cada lote será produzido. Na injeção, o tempo de preparação depende tanto do produto seguinte quanto daquele que acabou de sair.
Passar de uma peça branca para uma preta pode ser diferente de fazer o caminho inverso. Manter o molde e mudar a cor também exige um trabalho distinto de trocar o ferramental, conectar circuitos e ajustar a extração.
Antes de agrupar pedidos, verifique:
- Compatibilidade técnica: molde, dimensões de montagem, força de fechamento, capacidade de injeção e periféricos.
- Material: resina, grau, aditivos, secagem e restrições de contaminação.
- Ferramental: disponibilidade, manutenção e condição dos canais de alimentação.
- Atendimento: prazo, quantidade necessária e estoque disponível.
- Recursos compartilhados: preparadores, equipamentos de movimentação e equipe da qualidade.
A melhor sequência não é necessariamente a que tem menos trocas. É a que reduz perdas de preparação sem criar atrasos ou estoque desnecessário.
Como organizar as trocas de cor
Use a sequência de claro para escuro como ponto de partida
Dentro de uma família de materiais compatíveis, produzir cores claras antes das escuras costuma facilitar a transição. Resíduos de pigmento escuro podem comprometer a aparência do lote claro seguinte e prolongar a limpeza.
Mas isso não é uma regra universal. Pigmentos persistentes, efeitos perolizados, materiais transparentes e exigências visuais do cliente mudam o comportamento da troca. Uma peça natural translúcida, por exemplo, pode exigir cuidados diferentes de uma peça branca opaca.
Valide a sequência com o histórico da própria fábrica. Registre quais transições exigem mais purga, quais apresentam pontos de contaminação e quando a qualidade efetivamente libera o lote.
Agrupe por material antes de olhar apenas a cor
Duas peças pretas não pertencem automaticamente à mesma campanha. Elas podem utilizar resinas, graus ou aditivos incompatíveis, além de apresentar restrições diferentes para material reprocessado.
A limpeza precisa considerar o caminho percorrido pelo material: alimentação, dosagem, cilindro, bico e, quando houver, câmara quente. Procedimentos de purga devem respeitar orientações dos fornecedores e limites térmicos dos materiais e equipamentos.
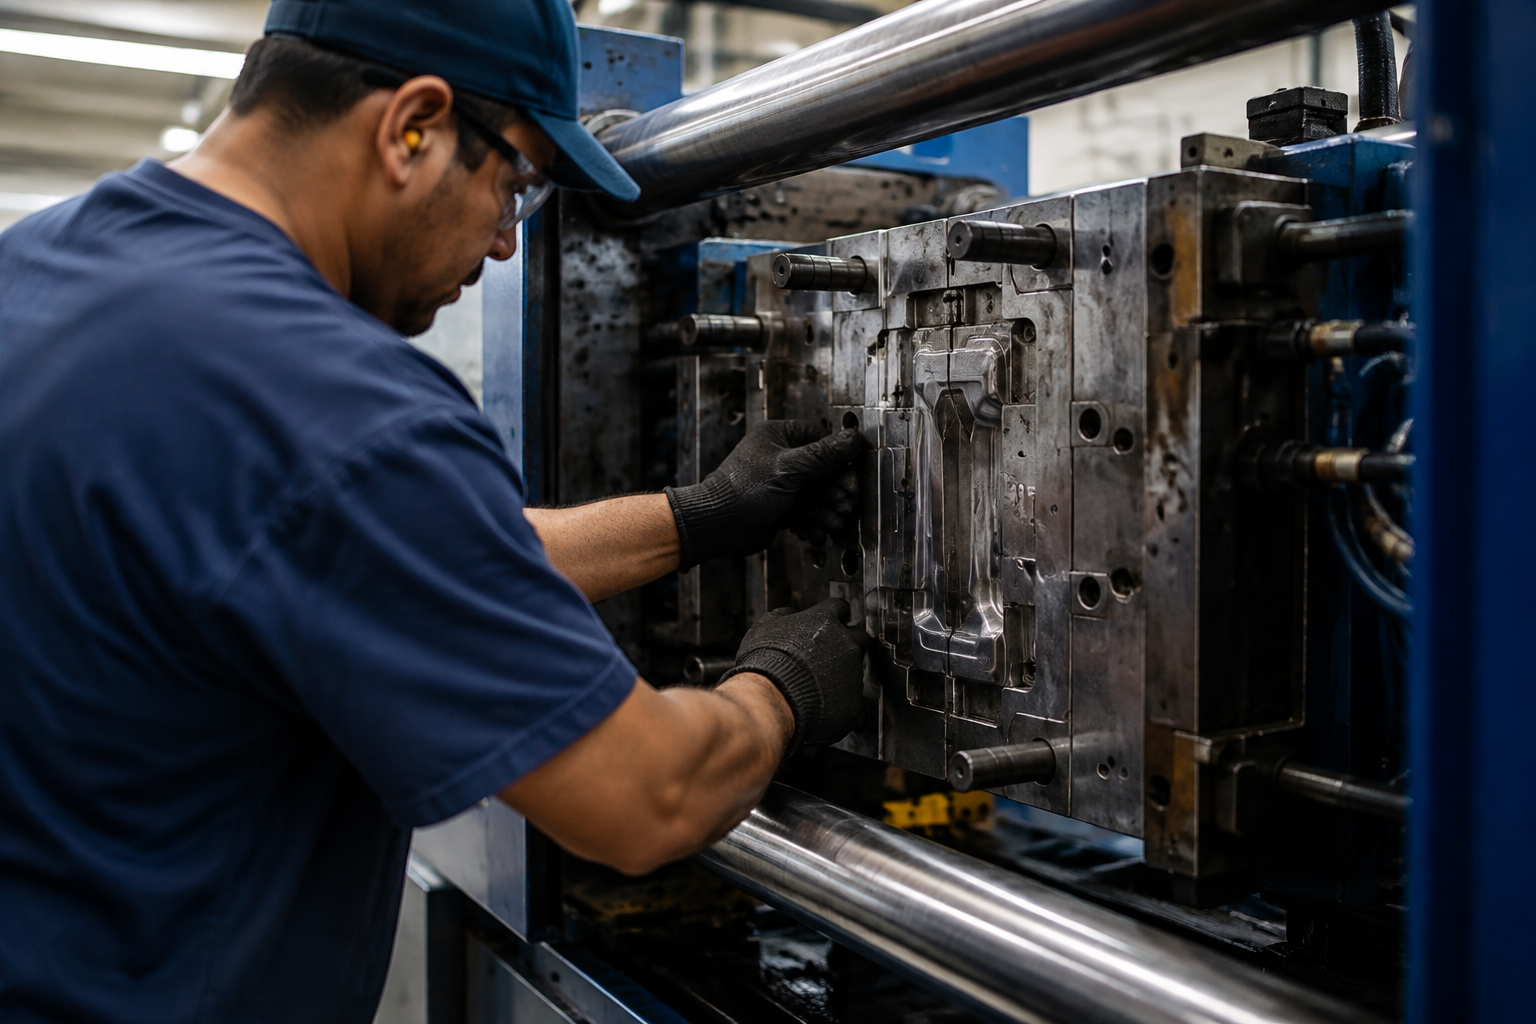
Não substitua limpeza validada por uma tentativa de esconder contaminação usando uma cor mais escura. Aparência aprovada não garante propriedades mecânicas ou conformidade da peça.
Como conciliar trocas de molde e de cor
Manter o mesmo molde instalado pode evitar desmontagem, movimentação, conexões e regulagens. Por isso, agrupar pedidos que compartilham ferramental costuma ser uma alternativa relevante. Ainda assim, o ganho precisa ser comparado ao esforço de trocar material ou cor.
Considere um exemplo hipotético com três lotes tecnicamente compatíveis com a mesma injetora:
- Lote A: tampa branca no molde de tampas.
- Lote B: tampa preta no mesmo molde.
- Lote C: pote branco em outro molde.
A sequência A–B–C preserva o molde entre as tampas, mas depois exige a transição de preto para branco. A sequência A–C–B mantém inicialmente a cor branca, porém acrescenta uma troca de ferramental.
Não existe resposta pronta. Compare os tempos históricos dessas transições, o material consumido e os prazos. Considere também a condição inicial da máquina e o pedido que virá depois. Uma economia dentro de uma campanha pode apenas transferir a perda para a seguinte.
Monte uma matriz de setup por transição
A matriz de setup registra o esforço para passar de uma condição produtiva a outra. Em vez de cadastrar um único tempo de troca para cada produto, ela representa a relação “de qual condição para qual condição”.
Comece pelas famílias mais frequentes e pelas transições problemáticas. Para cada ocorrência, registre:
- Máquina, molde, material e cor de origem e destino.
- Horário da última peça aprovada do lote anterior.
- Horário da liberação do novo lote em condição estável.
- Tempo de intervenção e esperas por material, equipe ou qualidade.
- Consumo de purga e quantidade de peças rejeitadas na partida.
Use critérios consistentes para definir estabilidade. A primeira peça visualmente aceitável pode não representar um processo liberado para produção.
Também não some automaticamente atividades executadas em paralelo. A preparação de material pode ocorrer durante outra operação. Para programar a capacidade, interessa o tempo total transcorrido; para melhorar o método, interessa entender cada atividade.
Prepare a troca antes de parar a injetora
Uma boa sequência perde valor se o molde só começa a ser procurado depois da parada. A lógica do SMED, método de redução de setup, ajuda a separar o que exige máquina parada daquilo que pode ser preparado antecipadamente.
Antes do encerramento do lote, confirme:
- Molde inspecionado e disponível na área definida.
- Resina e concentrado de cor separados e identificados.
- Secagem concluída conforme especificação, quando necessária.
- Conexões, ferramentas, dispositivos e periféricos disponíveis.
- Ficha de processo, padrão de qualidade e equipe de liberação acessíveis.
Antecipar não significa improvisar. Movimentação de moldes, bloqueios e intervenções devem seguir os procedimentos de segurança. O objetivo é eliminar espera e deslocamento, não acelerar operações críticas sem controle.
Como reduzir setups sem atrasar pedidos
Campanhas longas diminuem a frequência de trocas, mas podem aumentar estoques e ocupar capacidade necessária para outros clientes. O PCP deve estabelecer limites de agrupamento conforme demanda, cobertura de estoque e prazo.
Também vale definir uma janela de programação protegida: um período próximo à execução em que mudanças exigem aprovação. O tamanho dessa janela depende da operação. Sua função é impedir que qualquer solicitação desfaça preparações já concluídas.
Quando surgir uma urgência, avalie o impacto completo: setup adicional, descarte, pedidos deslocados e recursos necessários. Registre a decisão para distinguir uma prioridade comercial legítima de uma falha recorrente de planejamento.
Próximos passos para melhorar o sequenciamento
Comece com uma máquina ou família de produtos. Não é necessário mapear toda a fábrica antes de testar uma melhoria.
- Levante as transições recorrentes e suas principais perdas.
- Valide os agrupamentos com PCP, produção, manutenção e qualidade.
- Compare sequências possíveis respeitando capacidade e prazos.
- Execute com preparação antecipada e apontamento padronizado.
- Revise os resultados e atualize os tempos utilizados no planejamento.
Acompanhe tempo total de setup, consumo de purga, rejeição na partida e cumprimento das entregas. Compare transições semelhantes: uma média geral pode melhorar apenas porque houve menos trocas difíceis, sem evolução do método.
Perguntas frequentes sobre sequenciamento na injeção plástica
Devo priorizar cor ou molde?
Depende do custo das transições e dos prazos. Compare alternativas com dados da máquina e do ferramental envolvidos, incluindo limpeza, estabilização e liberação.
Produzir do claro para o escuro elimina a purga?
Não. Essa ordem pode facilitar algumas transições, mas não substitui procedimentos de limpeza nem critérios de aprovação do produto.
É possível começar com uma planilha?
Sim. Uma planilha pode organizar a matriz inicial. Conforme aumentam máquinas, moldes compartilhados e restrições, manter uma programação viável exige maior integração das informações.
Qual é o papel do software?
Conectar pedidos, capacidade, restrições e execução ajuda o PCP a planejar com dados atualizados. Mas nenhum sistema compensa cadastros incorretos ou tempos de troca estimados sem validação.
Para avançar nessa integração, a Projedata desenvolve software de gestão para a indústria plástica há mais de 25 anos. A conversa pode começar por um desafio concreto: identificar quais trocas mais consomem capacidade e organizar os dados necessários para planejar melhor.