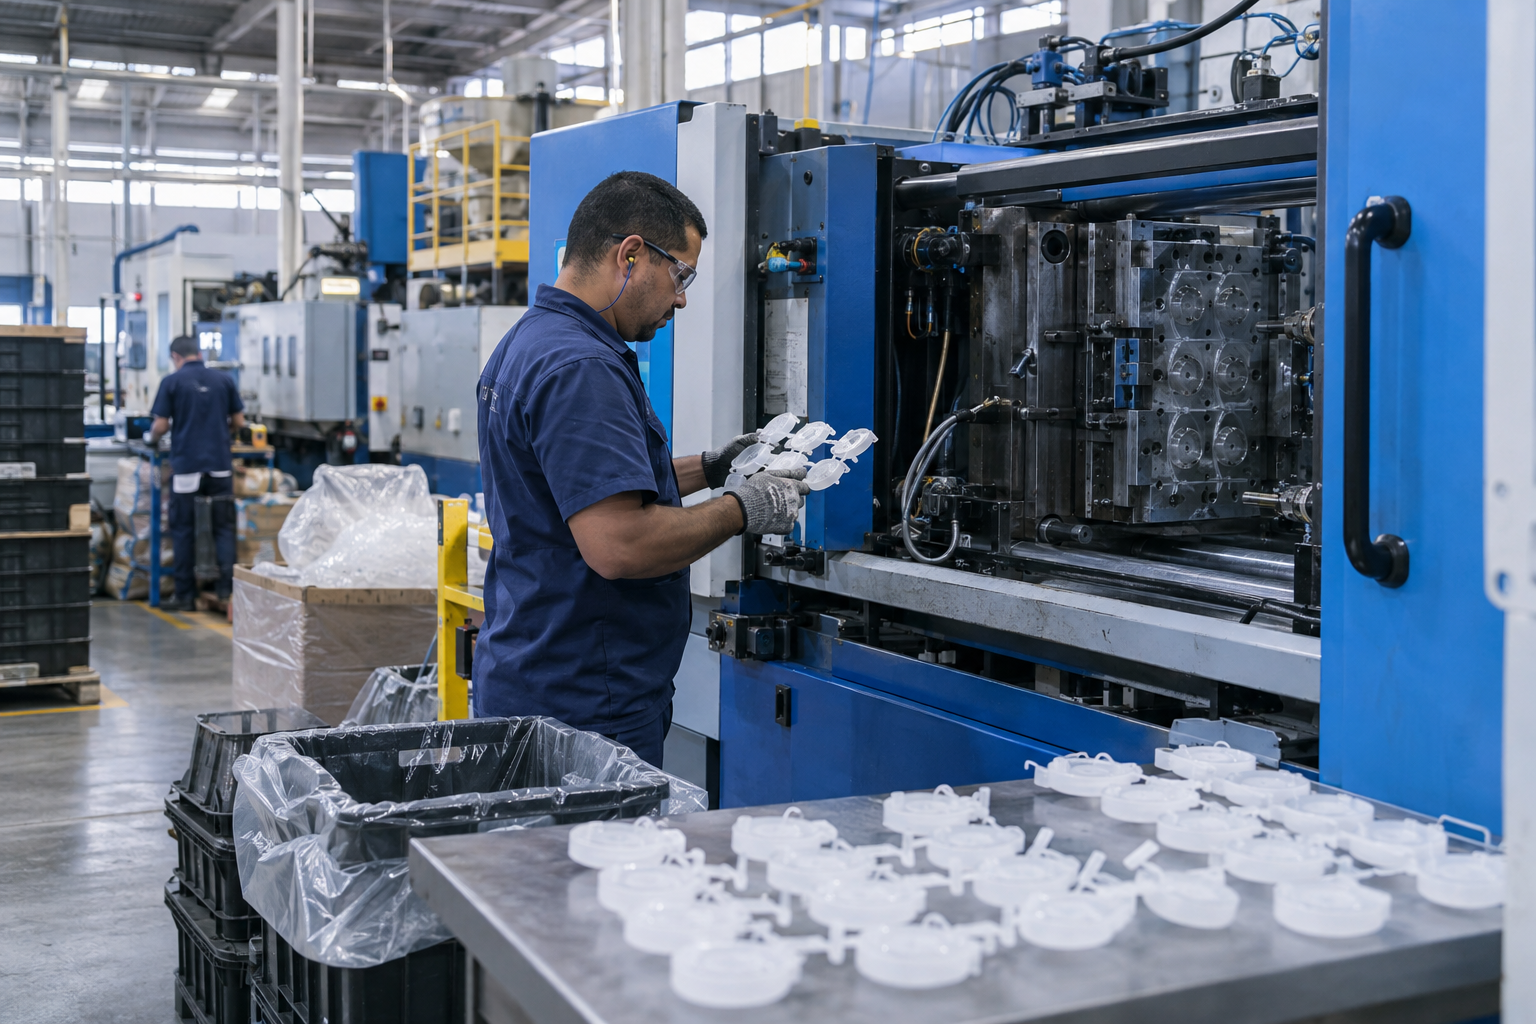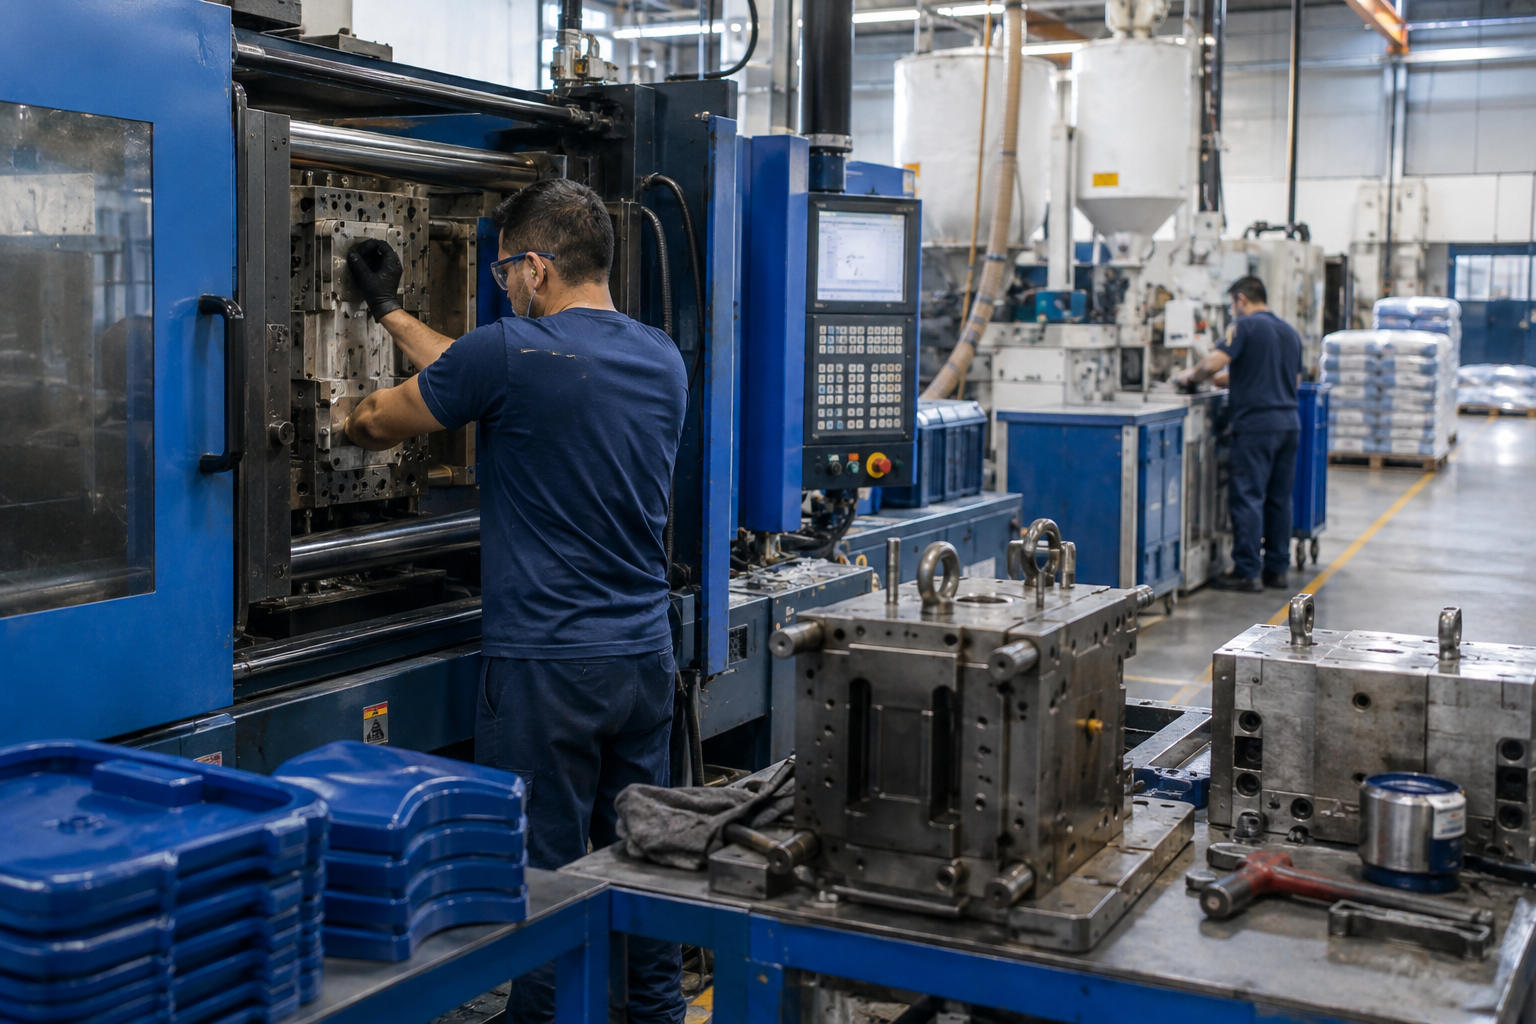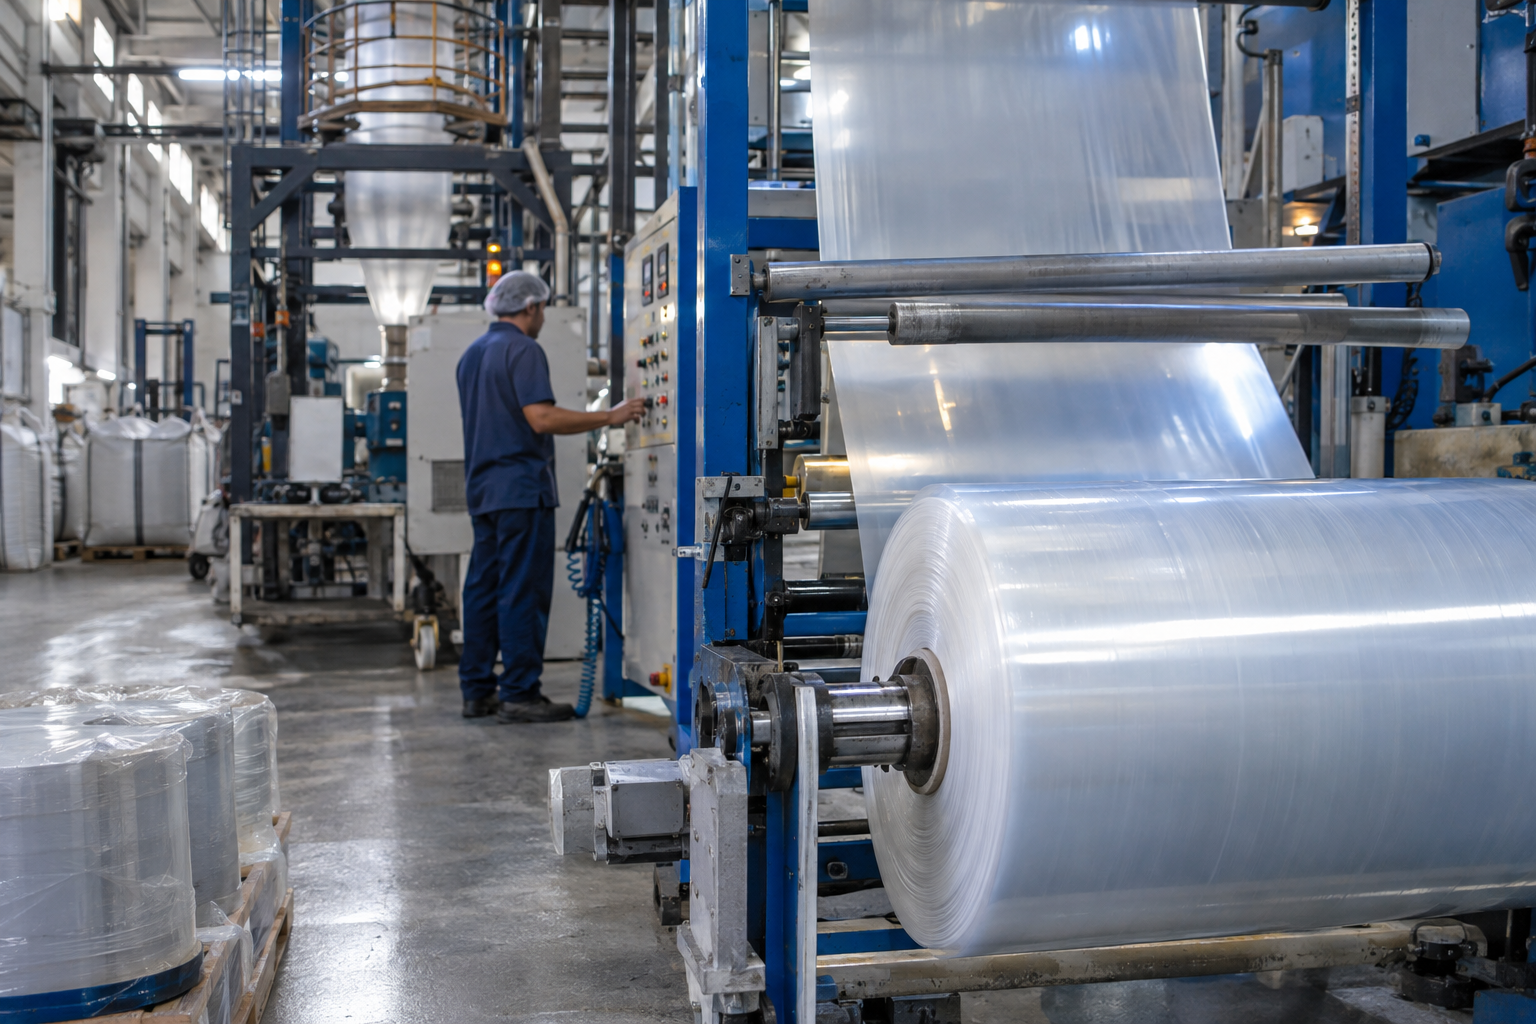
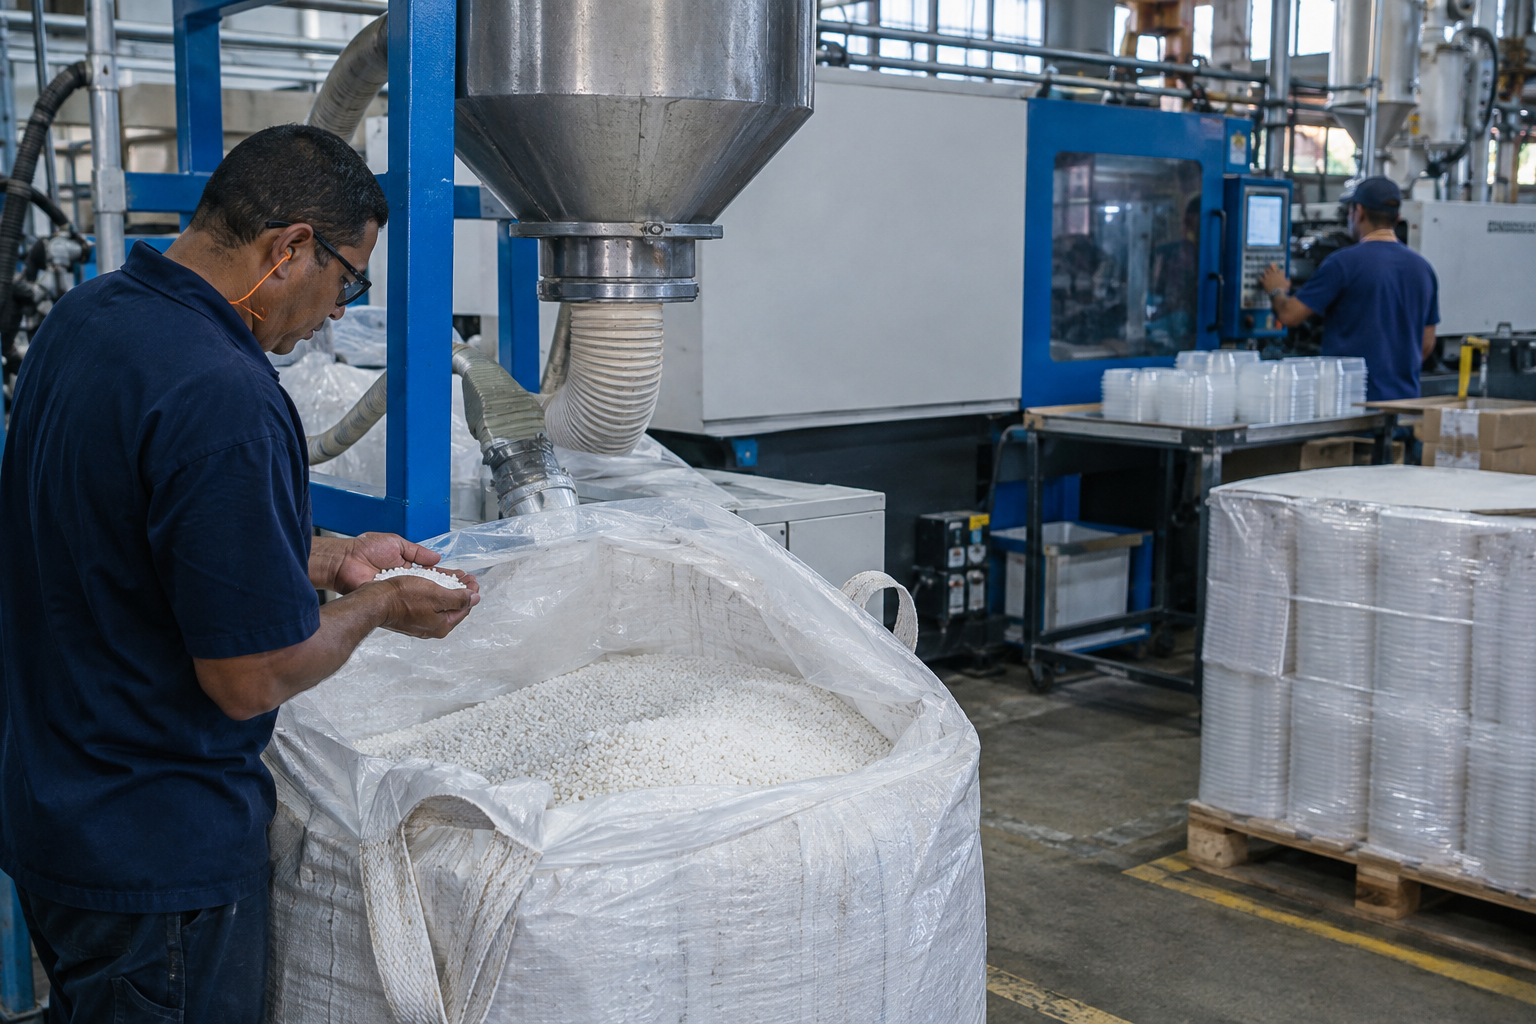
Uma embalagem apresentou pontos pretos no cliente. Na fábrica, a equipe encontra a ordem de produção, mas descobre que a extrusora recebeu dois lotes de resina e material reprocessado durante o turno. O consumo foi baixado pelo total previsto na receita. Agora, ninguém consegue afirmar quais bobinas receberam cada material — nem se outras entregas precisam ser verificadas.
A rastreabilidade de lotes na indústria plástica depende de registrar o que entrou efetivamente no processo e quais produtos saíram dele. Não basta imprimir uma etiqueta no produto acabado. O vínculo precisa atravessar recebimento, mistura, transformação, reaproveitamento e expedição.
Veja como estruturar essa cadeia no ERP sem transformar o apontamento em uma tarefa impossível para o operador.
O que significa vincular insumos ao produto acabado?
Significa construir a genealogia do lote: uma sequência de registros que conecta os materiais consumidos aos produtos gerados. Essa consulta precisa funcionar em dois sentidos:
- Do produto para a origem: quais lotes de resina, masterbatch, aditivos e reprocessado entraram nesta bobina ou caixa?
- Da origem para o destino: em quais produtos determinado lote foi utilizado e para quais clientes eles foram enviados?
Uma ordem de produção pode consumir vários lotes e gerar diferentes bobinas, caixas ou paletes. Por isso, associar materiais apenas ao número da OP pode ser insuficiente quando ela atravessa turnos e trocas de abastecimento.
A precisão da investigação depende do detalhe do registro. Se toda a produção estiver vinculada à mesma mistura, todo esse conjunto poderá precisar de avaliação diante de um desvio.
Como estruturar a rastreabilidade de lotes no ERP
1. Identifique o material desde o recebimento
No recebimento da resina, preserve o lote informado pelo fornecedor e associe-o à identificação interna. Nota fiscal, fornecedor, quantidade, unidade de medida, localização e situação de qualidade precisam acompanhar esse registro.
Se uma entrega trouxer lotes diferentes, não os consolide em um único saldo sem distinção. O mesmo cuidado vale para masterbatches, aditivos e materiais reciclados comprados.
A identificação física deve permanecer legível durante a movimentação. Um saco aberto ou recipiente fracionado continua precisando de identificação: trocar a embalagem não pode apagar a origem.
2. Separe receita prevista de consumo realizado
A ficha técnica informa a composição autorizada. O apontamento registra o que realmente entrou na máquina. Esses dados têm funções diferentes e devem ser comparados.
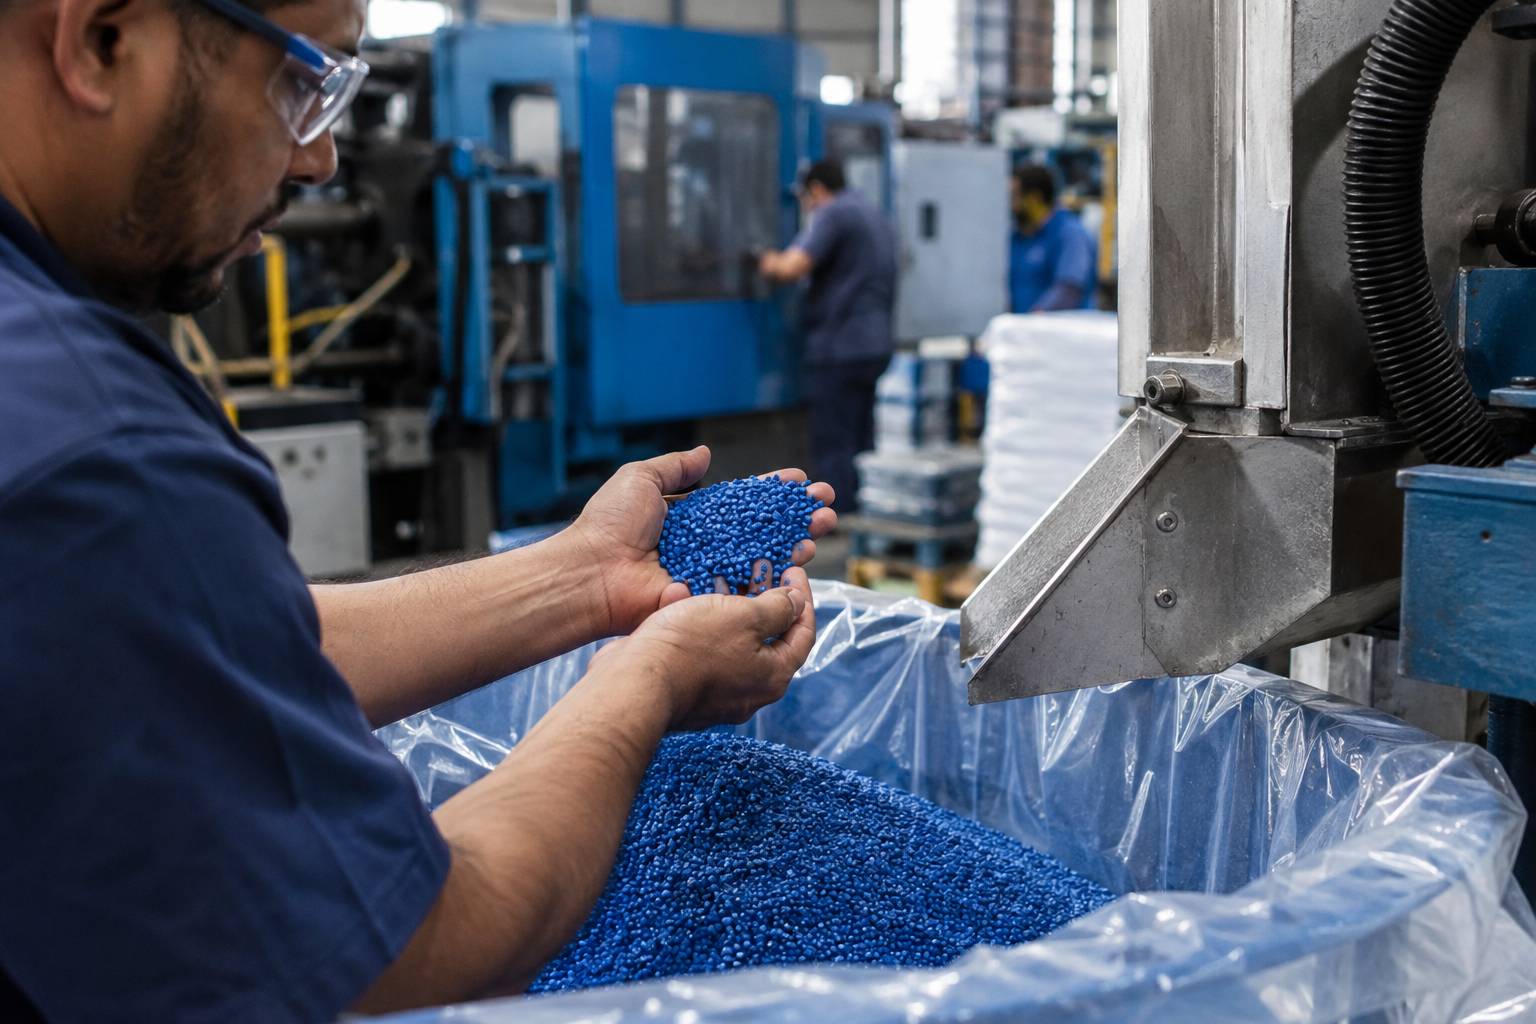
Imagine uma mistura de 500 kg para uma OP de filme: 400 kg de resina virgem, 75 kg de reprocessado e 25 kg de masterbatch. Além das quantidades, o ERP precisa receber os lotes efetivamente utilizados em cada parcela.
A baixa automática pela receita não comprova a origem do material. Se houver substituição de lote, complemento de carga ou devolução de sobra, o movimento deve atualizar o consumo real. Reservar um lote para a OP também não prova que ele foi utilizado.
3. Registre a transformação e suas saídas
O apontamento deve conectar os insumos consumidos à OP, à máquina, ao período de produção e aos identificadores das saídas. Na extrusão, isso pode significar identificar cada bobina; na injeção, caixas ou volumes definidos pelo procedimento da fábrica.
Quando houver mistura preparada antes da transformação, crie um lote intermediário que reúna seus componentes. Depois, registre o consumo desse lote nas ordens atendidas. Assim, a origem não precisa ser reconstruída a partir de anotações dispersas.
Como rastrear o material reprocessado sem perder a origem
O material reprocessado exige atenção porque nasce de uma produção anterior e retorna como insumo. Tratá-lo apenas como “moído preto” ou “apara natural” informa uma característica, mas não sua história.
Crie lotes para a recuperação do material
A moagem, aglutinação ou granulação deve gerar um registro de transformação com entradas e saídas identificadas. Conforme o processo, registre:
- OPs e lotes que originaram as aparas, canais ou peças rejeitadas;
- Tipo de polímero, cor e motivo da segregação;
- Quantidades recebidas, recuperadas e descartadas;
- Data, equipamento e identificação do lote recuperado;
- Situação de qualidade e aplicações autorizadas.
Ao reunir aparas de três lotes em uma moagem, o novo lote deve manter vínculo com os três. Quando esse moído voltar à produção, sua genealogia seguirá até os produtos acabados seguintes.
Se não for possível conhecer as proporções individuais, registre essa limitação. Não atribua percentuais exatos sem medição. A origem conjunta ainda permite investigar os lotes envolvidos, embora com um alcance mais amplo.
Rastrear não significa autorizar o uso
A identificação do reprocessado não garante sua adequação a qualquer produto. A qualidade deve definir critérios de liberação, compatibilidade, limites de incorporação e restrições conforme a aplicação, as especificações do cliente e os requisitos regulatórios aplicáveis, especialmente em embalagens para contato com alimentos.
Como tratar troca de lote, mistura e saldo na máquina
Na prática, um lote raramente termina exatamente quando outro começa. Pode haver resina no silo, na tubulação, no funil e no equipamento. Registrar apenas o horário da troca não elimina essa transição física.
Defina com produção e qualidade uma regra para identificar os volumes potencialmente expostos aos dois lotes. Essa regra deve considerar retenção de material, limpeza, purga e condições reais do processo.
Em silos compartilhados, mantenha o histórico de abastecimentos e retiradas. Se houver mistura física, o sistema não deve apresentar uma separação exata que a operação não consegue demonstrar.
Também preserve os vínculos nas etapas seguintes. Uma bobina-mãe dividida em bobinas menores precisa transmitir sua origem às filhas. No corte e solda, as embalagens devem permanecer associadas às bobinas consumidas. Reembalar não pode interromper a cadeia.
Quais controles evitam uma rastreabilidade apenas no papel?
Na avaliação e configuração do ERP, verifique se o processo permite:
- Exigir lote no consumo: impedir apontamentos sem identificação nos materiais controlados;
- Controlar a situação de qualidade: restringir consumo e expedição de materiais bloqueados;
- Conciliar quantidades: comparar consumo com produção boa, perdas, material recuperável e saldo em processo;
- Preservar correções: manter usuário, data e motivo dos ajustes;
- Vincular a expedição: registrar quais lotes e volumes seguiram em cada entrega.
Leitores de códigos e integração com balanças podem reduzir digitação, mas não substituem a identificação física correta. Uma etiqueta escaneada no recipiente errado produz um registro organizado e uma origem falsa.
Próximos passos: teste a cadeia antes de ampliar
- Escolha uma família de produtos: priorize uma rota que utilize resina e reprocessado.
- Mapeie as transferências: acompanhe recebimento, armazenagem, mistura, produção, recuperação e expedição.
- Defina responsabilidades: estabeleça quem identifica, aponta, confere e libera cada etapa.
- Simule uma investigação: selecione um lote recebido e encontre seus produtos e destinos; depois faça o caminho inverso.
- Corrija as lacunas: meça tempo de consulta, registros sem vínculo e diferenças de quantidade antes de expandir.
O teste deve incluir material recuperado e produção ainda em estoque. Encontrar apenas o cliente não basta: é necessário localizar também o que está no processo e o que aguarda expedição.
Perguntas frequentes sobre rastreabilidade de lotes
Preciso criar um lote por turno?
Não necessariamente. O critério deve considerar trocas de materiais, processo e precisão necessária para investigar desvios. O turno pode ser uma referência, mas não substitui o registro dos consumos.
Posso juntar reprocessados de origens diferentes?
Somente quando houver autorização técnica para a mistura. O novo lote deve preservar todas as origens conhecidas e suas restrições de uso.
O ERP resolve sozinho?
Não. Ele organiza os vínculos registrados, mas depende de identificação, segregação e apontamento confiáveis. Antes de automatizar, valide o fluxo físico e as regras com produção, PCP, estoque e qualidade.
Para discutir como estruturar essa rotina no sistema de gestão, converse com a Projedata, que desenvolve software para a indústria plástica há mais de 25 anos. O ponto de partida é mapear onde a origem do material se perde e definir como preservar esse vínculo até a entrega.