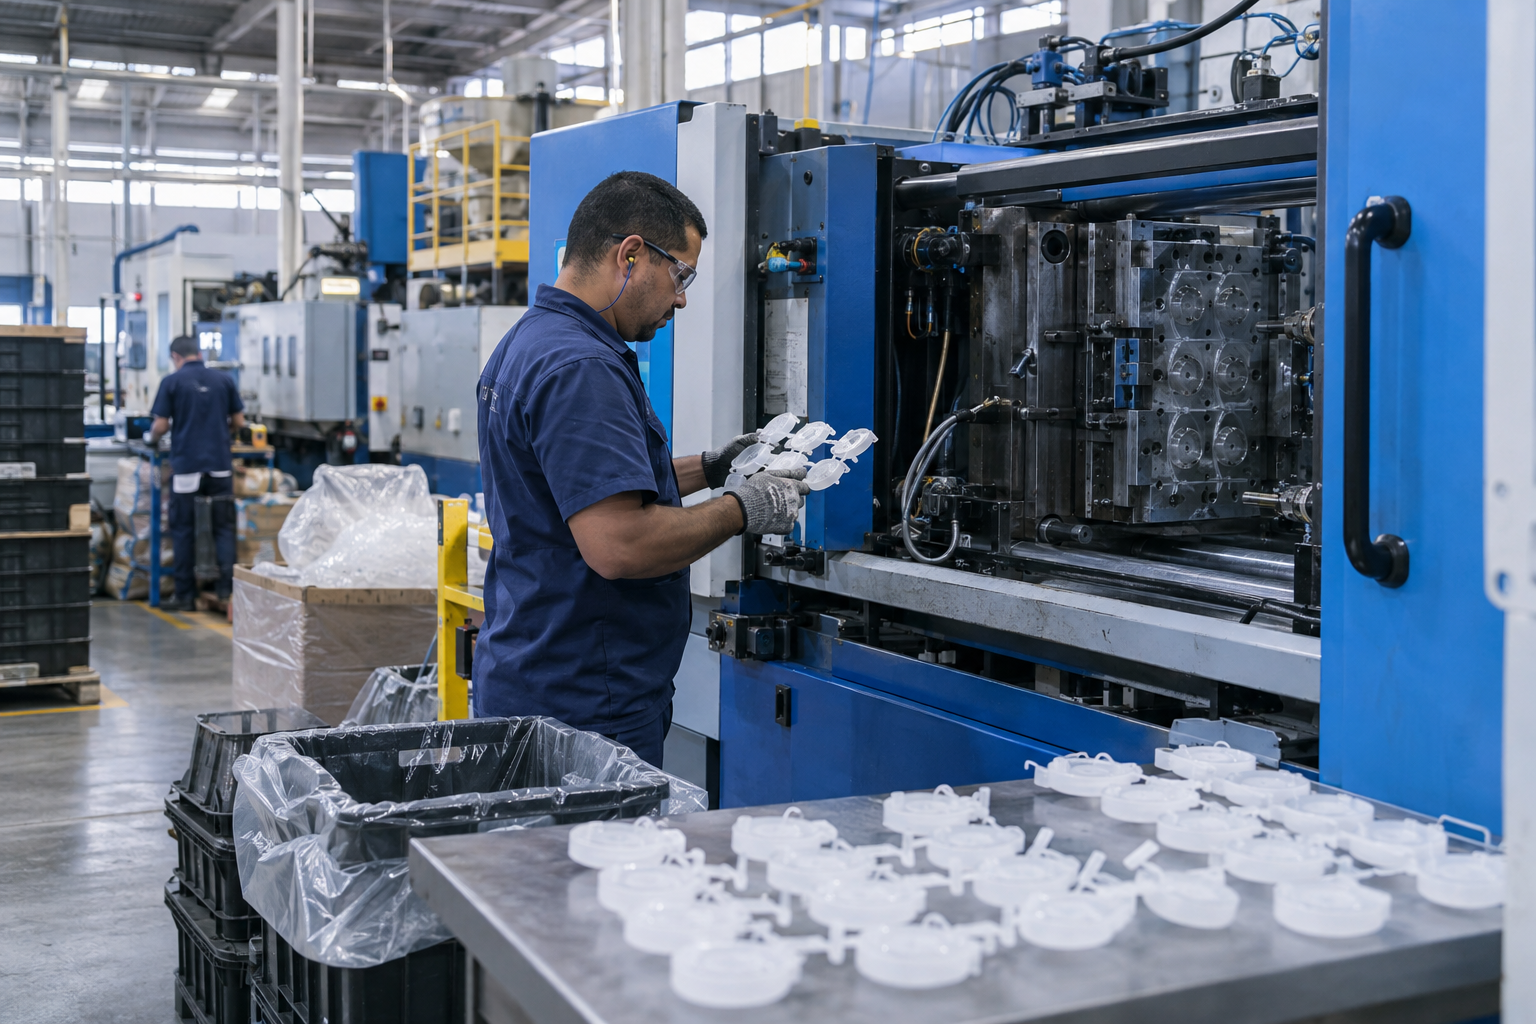
A injetora passa o turno trabalhando, mas as caixas de peças aprovadas não acompanham o planejado. Duas cavidades foram bloqueadas por problema no molde, o resfriamento ficou mais demorado e parte das peças apresentou rebarba. No painel, porém, a eficiência continua alta. Onde está a diferença?
Na injeção multicavidades, acompanhar apenas ciclos e horas de máquina ligada pode esconder perdas importantes. Para calcular o OEE na injeção plástica, é preciso relacionar tempo, velocidade, cavidades e peças aprovadas, sem contar a mesma perda duas vezes.
Veja como organizar esse cálculo e transformar o resultado em decisões para produção, manutenção e PCP.
O que entra no OEE da injeção plástica?
O OEE mede a efetividade global do equipamento durante o tempo planejado para produzir. Sua fórmula combina três fatores:
OEE = Disponibilidade × Performance × Qualidade
- Disponibilidade: quanto do tempo planejado foi efetivamente utilizado em operação.
- Performance: quanto foi produzido em relação à capacidade ideal durante a operação.
- Qualidade: qual parcela da produção saiu aprovada de primeira.
Na injeção, um ciclo pode entregar várias peças. Por isso, a performance precisa considerar não apenas a velocidade dos ciclos, mas também a quantidade que o molde deveria entregar em cada um.
Defina a referência antes de calcular
Cadastre o ciclo ideal validado para a combinação máquina, molde, produto e material. Ele deve representar uma condição tecnicamente sustentável, com qualidade, e não um recorde isolado ou a média de uma operação já degradada.
Defina também as cavidades nominais da configuração produtiva homologada. Um bloqueio temporário por defeito não deve alterar silenciosamente essa referência: isso faria a perda desaparecer do indicador.
Uma máquina pode manter o ritmo dos ciclos e, ainda assim, perder capacidade porque cada abertura do molde entrega menos peças.
Como calcular os três fatores sem duplicar perdas
Disponibilidade: quanto tempo ficou disponível para produzir?
Disponibilidade = Tempo em operação ÷ Tempo planejado de produção
O tempo planejado é a janela em que havia intenção de produzir. Períodos sem programação ficam fora dessa base conforme uma regra previamente estabelecida. Já setup, falha e ajuste ocorridos dentro da janela planejada devem ter tratamento consistente, sem exclusões feitas apenas para melhorar o resultado.
Se a injetora para para bloquear uma cavidade, esse intervalo reduz a disponibilidade. Quando volta a operar com menos cavidades, a perda seguinte é de capacidade, não de tempo parado.
Performance: quantas peças deveriam sair durante a operação?
Para um molde com peças iguais, use:
Performance = (Peças efetivamente produzidas × Ciclo ideal) ÷ (Tempo em operação × Cavidades nominais)
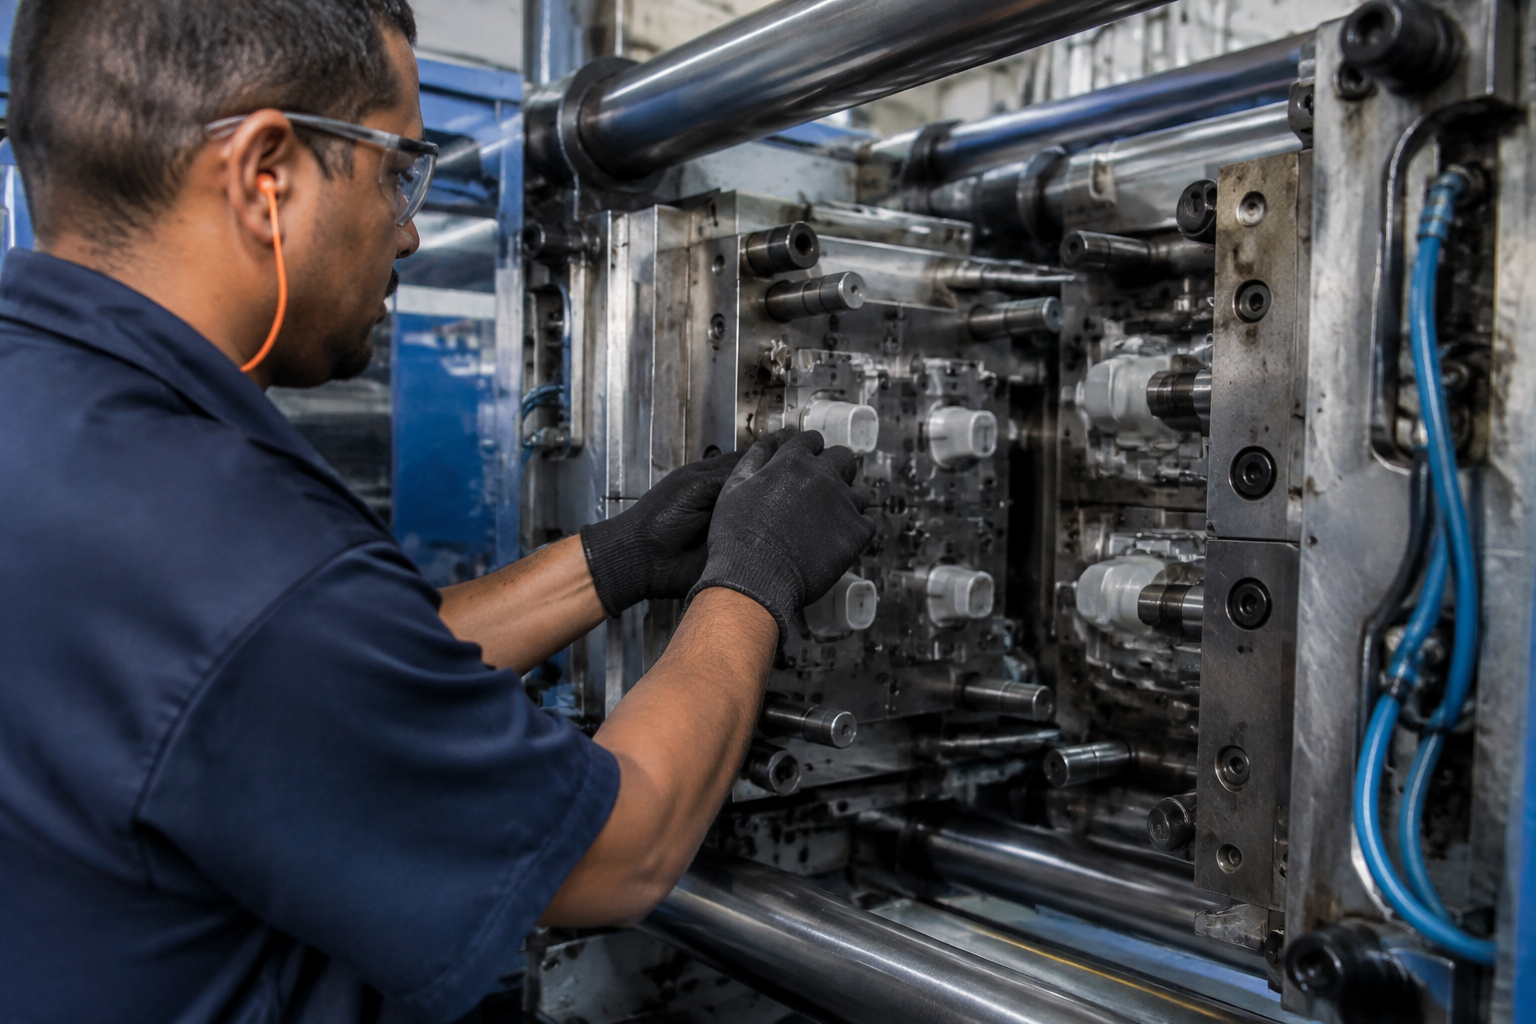
Tempo de operação e ciclo devem estar na mesma unidade. A quantidade produzida inclui peças boas e refugadas, mas não inclui peças que deixaram de existir porque uma cavidade estava bloqueada.
Nessa abordagem, a performance captura tanto os ciclos lentos quanto a redução de cavidades. É uma convenção útil para manter a capacidade nominal visível; outras classificações exigem documentação e reconciliação para evitar distorções.
Qualidade: quanto saiu aprovado de primeira?
Qualidade = Peças boas ÷ Peças efetivamente produzidas
Peças com falta de preenchimento, queima, rebarba fora da especificação ou dimensão reprovada entram como perdas de qualidade. Se o material for moído e reaproveitado, a peça original continua sendo refugo: recuperar resina não recupera o tempo de máquina consumido.
Peças que exigem retrabalho também não devem ser tratadas como aprovadas de primeira.
Exemplo completo: cavidades bloqueadas, refugo e ciclo lento
Considere um exemplo hipotético de produção de tampas, com as seguintes condições durante todo o período em operação:
- Tempo planejado de produção: 480 minutos.
- Paradas dentro dessa janela: 60 minutos.
- Tempo em operação: 420 minutos.
- Molde nominal: 8 cavidades.
- Cavidades ativas: 6.
- Ciclo ideal: 30 segundos.
- Ciclo real constante no exemplo: 35 segundos.
- Peças refugadas: 216.
1. Calcule ciclos e peças
Em operação, foram realizados (420 × 60) ÷ 35 = 720 ciclos. Com seis cavidades ativas, a produção foi de 720 × 6 = 4.320 peças.
Descontando os 216 refugos, restaram 4.104 peças boas.
2. Calcule disponibilidade, performance e qualidade
Disponibilidade: 420 ÷ 480 = 87,50%.
Performance: (4.320 × 30) ÷ (420 × 60 × 8) = 64,29%.
Qualidade: 4.104 ÷ 4.320 = 95,00%.
3. Multiplique os fatores
OEE = 0,875 × 0,642857 × 0,95 = 53,44%.
A conferência direta ajuda a validar o cálculo. Sem perdas, a janela planejada permitiria (480 × 60 ÷ 30) × 8 = 7.680 peças. As 4.104 peças boas representam os mesmos 53,44% dessa capacidade.
Como separar cavidades bloqueadas e ciclos lentos?
O OEE consolidado mostra a perda total, mas a investigação exige abrir a performance. No exemplo:
- Fator de velocidade: 30 ÷ 35 = 85,71%.
- Fator de cavidades: 6 ÷ 8 = 75,00%.
- Performance combinada: 85,71% × 75,00% = 64,29%.
Essa decomposição aponta frentes diferentes. O ciclo mais longo pede investigação de refrigeração, extração, dosagem e parâmetros. As cavidades bloqueadas pedem análise do ferramental e do motivo do bloqueio.
Não desconte novamente as cavidades bloqueadas na qualidade. A produção ausente já reduziu a performance. Por outro lado, se a cavidade continua injetando uma peça defeituosa, essa peça foi produzida e deve entrar no refugo.
Também não some diretamente os percentuais dessas perdas: os fatores são multiplicativos e usam bases diferentes.
Quais dados registrar no chão de fábrica?
O contador de ciclos sozinho não resolve. Se o sistema multiplicar todos os ciclos pelas cavidades nominais, registrará peças que nunca existiram. O apontamento precisa reunir:
- Máquina, molde, ordem de produção e produto.
- Ciclo ideal e cavidades nominais, com histórico de revisão.
- Ciclos realizados e horários das paradas.
- Cavidades ativas e momento de cada bloqueio ou liberação.
- Refugos por quantidade, motivo e cavidade, quando identificável.
- Peças boas e critérios de aprovação.
Se uma cavidade for bloqueada no meio do turno, divida a apuração em trechos. Calcule a produção de cada trecho pelas cavidades efetivamente ativas e depois some as quantidades.
Defina também o tratamento das microparadas: elas podem reduzir disponibilidade ou permanecer como perda de performance, conforme a regra adotada, mas não devem ser descontadas nas duas.
Próximos passos para usar o OEE no PCP
- Escolha um conjunto máquina e molde: valide uma apuração antes de expandir.
- Confira os registros: confronte ciclos, cavidades, caixas produzidas e refugos.
- Separe as causas: distinga tempo parado, ciclo lento, bloqueio e rejeição.
- Ajuste a programação: considere a capacidade efetiva enquanto houver restrições, sem apagar a referência nominal do OEE.
- Defina responsáveis: transforme as perdas prioritárias em ações com prazo e verificação.
Perguntas frequentes sobre OEE na injeção multicavidades
Cavidade bloqueada é refugo?
Não nesta metodologia. Se nenhuma peça foi formada, há perda de capacidade na performance. Se houve uma peça defeituosa, há perda de qualidade.
Posso mudar o ciclo ideal quando a máquina fica lenta?
Não apenas para acomodar o desvio. Revise a referência quando houver mudança técnica validada, mantendo histórico e justificativa.
A fórmula funciona para moldes família?
Exige adaptação. Quando o molde produz componentes diferentes, uma contagem simples pode esconder desequilíbrios. Defina a unidade de referência, como conjuntos completos, e acompanhe aprovação e quantidade por componente.
Como consolidar várias ordens de produção?
Não use a média simples dos percentuais. Com bases consistentes, some o tempo ideal equivalente das peças boas de cada ordem e divida pelo tempo planejado total, respeitando ciclo e cavidades de cada configuração.
O indicador confiável começa no registro da fábrica. Para estruturar essa conexão entre gestão, PCP e produção, vale conhecer a Projedata e suas soluções para a indústria plástica.